热门商品
-
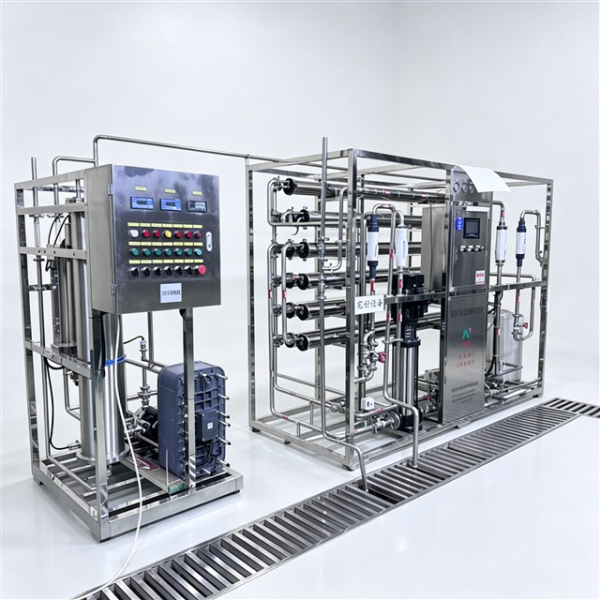
电去离子设备
面议
电去离子设备采用 EDI 电去离子技术,以反渗透产水为进水,通过电场作用连续除盐再生,出水电阻率可达 15-18.2MΩ・cm,制水过程无需酸碱药剂再生,环保节能。广泛用于电子、半导体、医药、实验室、动力电池等行业,西安康诺提供 0.25T-100T 整套方案定制。
-

工业反渗透设备
面议
西安康诺工业反渗透设备为全自动RO纯水处理设备,采用多级预处理+反渗透过滤工艺,适配各类原水水质与厂区生产工况,脱盐效果良好、水质稳定,支持单双级工艺搭配、多吨位规格定制,广泛用于生物、化工、工矿、制造、实验室等行业,厂家提供全程式水处理技术安装调试与运维服务。
-

工业纯水设备
面议
西安康诺工业纯水设备,采用反渗透工艺,适配西北高硬水质,全自动运行。全规格可定制,服务电子、食品、化工、电镀行业,本地厂家全程式安装维保。 PLC全自动控制,无需专人值守,占地面积小,适配各类厂房布局。产品规格0.25T-100T/h可定制,可根据用水标准非标定制,出水符合工业用水规范。作为西安本土水处理企业,康诺提供现场勘测、方案设计、上门安装、定期维保全流程服务,全力解决企业工业用水难题。
-

0.5吨反渗透设备
面议
0.5吨反渗透设备属于小型水处理净化装置,采用RO膜过滤工艺,去除水中盐分、杂质、胶体与水垢物质,机身占地小、操作简单,运行能耗低,多用于小型生产、商用供水、实验用水等场景。
-

双级反渗透设备
面议
西安康诺环保双级反渗透设备,是专为工业高标准纯水需求打造的全自动水处理设备,采用两级RO膜深度净化工艺,针对性适配西北高硬水、井水、苦咸水等复杂水质。设备搭载PLC智能控制系统,304不锈钢整机架构,运行稳定、运维便捷、出水水质优异,支持全规格定制,广泛适配多行业工业纯水、纯化水制备场景。
联系我们
-
电话: 400-100-2589
-
QQ: 352424211
-
邮箱: changkang@xiankangnu.freeqiye.com
-
公司地址: 陕西省西安市碑林区火炬路中段碑林科技产业园4号楼C区713室
如何确保食品饮料生产用水安全?反渗透设备的水质保障方案探析
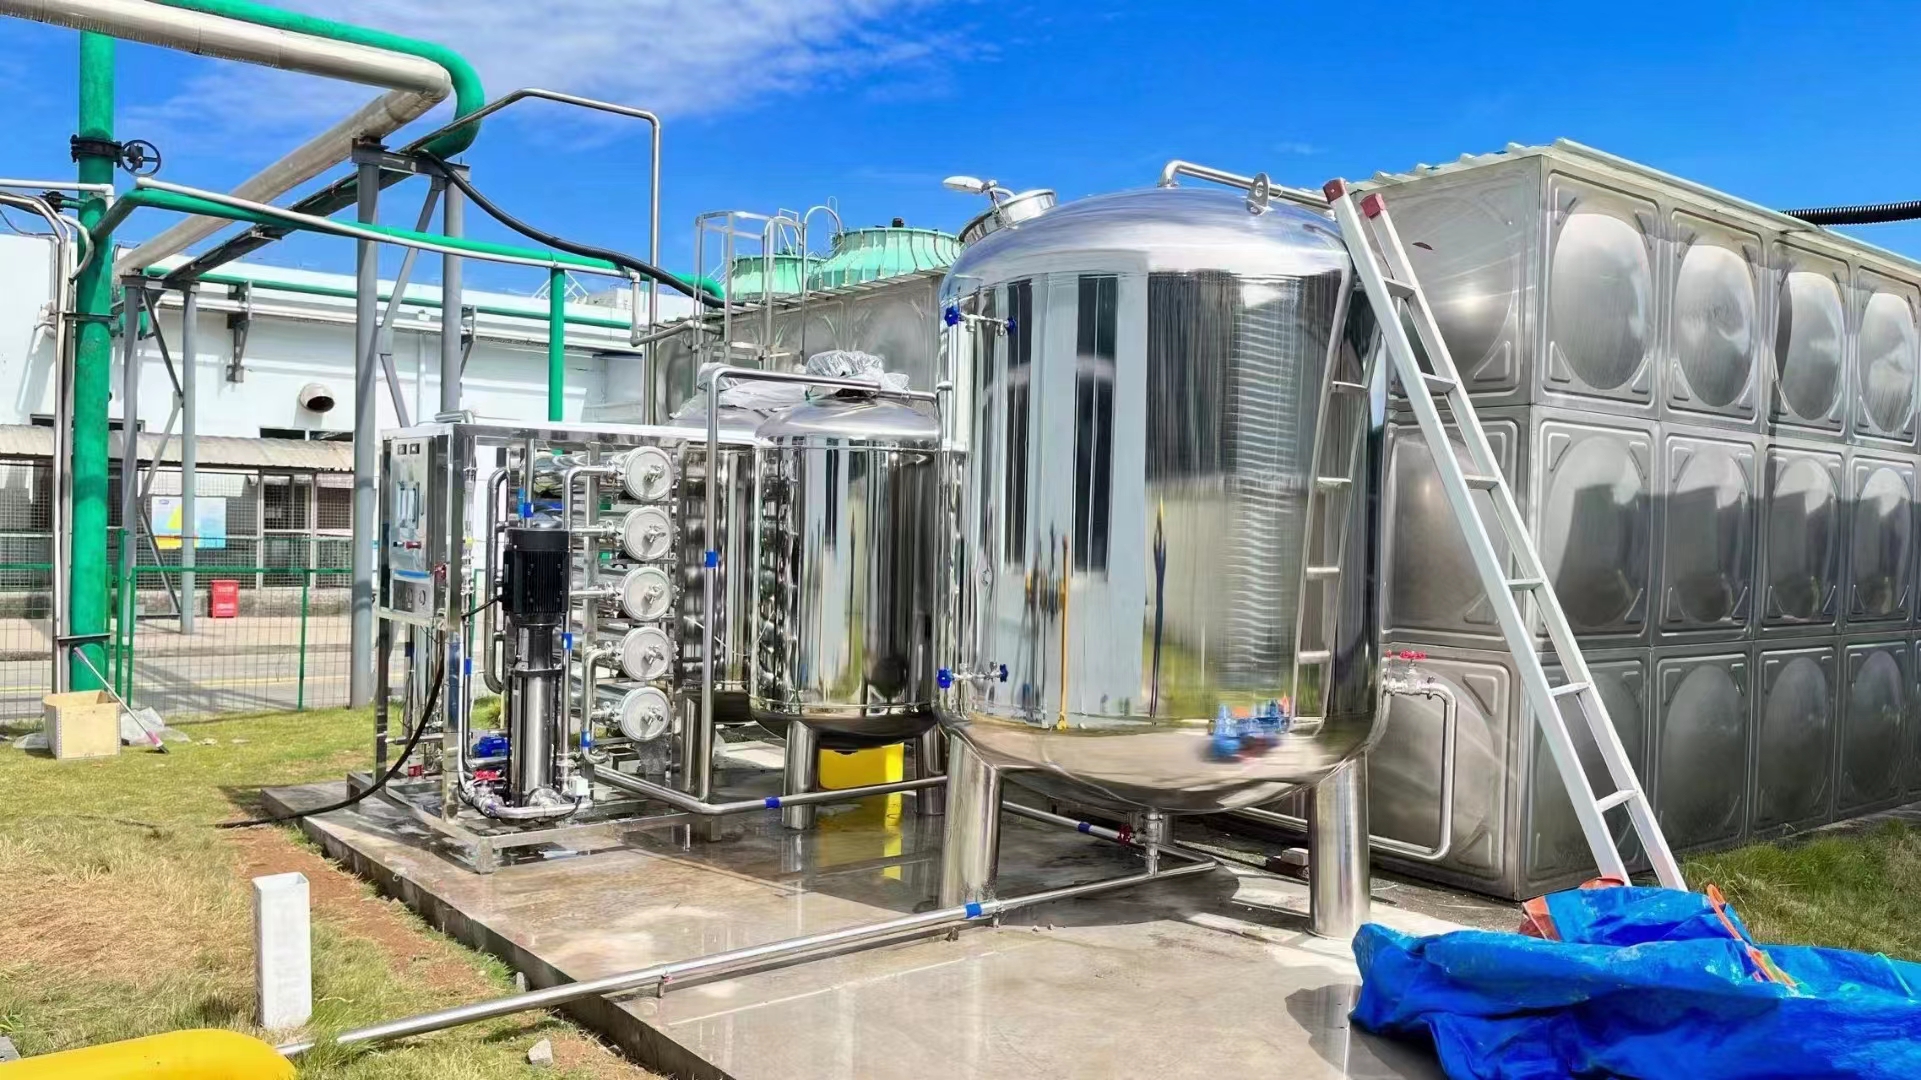
如何确保食品饮料生产用水安全?反渗透设备的水质保障方案探析
食品饮料生产用水安全是企业的生命线,直接关系到产品品质与消费者健康。在众多水处理技术中,反渗透技术因其净化能力,已成为保障生产用水安全的核心方案之一。本文将探析如何通过反渗透设备构建一道可靠的水质保障防线。
一、食品饮料用水安全的重要性与挑战
生产用水是食品饮料的主要成分或重要加工介质,其水质需符合严格的卫生标准。水中可能存在的杂质,如微生物、病毒、无机离子、有机物和杂质颗粒等,若未被有效去除,可能对产品口感、色泽、保质期及安全性构成影响。
因此,构建稳定、可靠的水处理系统,确保每一滴生产用水都纯净安全,是食品饮料企业质量管理的基础环节。
二、反渗透设备:一道水质净化核心屏障
反渗透技术利用选择性分离膜,在压力驱动下,允许水分子通过,而截留大部分溶解盐类、有机物、胶体、细菌等污染物。其在食品饮料水处理中的应用价值主要体现在:
1. 去除杂质
反渗透膜能有效去除水中溶解性总固体、硬度、重金属离子等,显著降低水的电导率,从根源上减少由水质引起的产品稳定性问题。
2. 控制微生物风险
反渗透膜的微小孔径能有效阻挡细菌、病毒等微生物,配合后续的紫外线杀菌器,可构建多级屏障,降低微生物污染风险。
3. 提升产品品质
使用经反渗透处理的纯水,能更好地保证饮料的口感,避免异味产生,同时在配料稀释和清洗环节中,有助于维持品质稳定。
4. 保护后续设备
作为核心净化单元,反渗透设备为下游的杀菌、灌装等设备提供了水质良好的进水,有助于整个生产线稳定运行。
三、构建全面的反渗透水质保障方案
仅仅安装反渗透设备并不足够,一个全面的水质保障方案应涵盖设计、运行、监控与维护全过程。
系统化设计配置
一套完整的反渗透系统通常包含预处理、反渗透主机和后置精处理。预处理通过多介质过滤、活性炭吸附等方式,去除悬浮物、余氯,保护反渗透膜免受污染与氧化损伤,这是确保其长期稳定运行的重要前提。
关键运行参数监控
日常运行中,需重点关注以下指标:
脱盐率:反映膜元件性能的核心指标。
产水量:监控产水效率的变化。
各段压力与压差:压力变化可提示膜污染情况。
回收率:在保证系统安全的前提下实现水资源利用。
执行定期维护
制定并执行科学的维护计划:
定期清洗:根据压差和产水量变化,进行化学清洗,恢复膜性能。
滤料与滤芯更换:严格遵守预处理滤料与滤芯的更换周期。
膜元件管理:依据性能衰减情况与使用年限,规划膜元件的更换。
建立持续的水质监测体系
在线监测与定期检测相结合,对反渗透产水的电导率、菌落总数等关键指标进行持续追踪,确保水质持续符合内控标准。
结语
在食品饮料行业,用水安全是品质管理的基石。反渗透设备通过其深度净化能力,为企业提供了一道可靠的技术保障。通过采纳系统化的设计方案、坚持精细化的运行监控并执行维护保养,企业能够构建起一道坚固的生产用水安全防线,为生产高品质、安全放心的食品饮料产品奠定坚实基础。
咨询热线:400-100-2589
办公地址:陕西省西安市碑林区火炬路中段碑林科技产业园4号楼C区713室
CopyRight © 版权所有: :西安康诺环保科技有限公司 备案号:陕ICP备18008744号-2